—— 中新系全媒体矩阵 ——
企业宣传行业垂直网站
—— 中新系全媒体矩阵 ——
企业宣传行业垂直网站一、直线度差的铝棒,成本比你想象得高
一根弯曲的铝棒进入自动送料机,卡料概率会明显上升;在走心机或自动车床上,材料弯曲会导致中心线不稳定,加工出来的零件直径容易忽大忽小。更麻烦的是,弯曲后的余量分布不均匀,后续精加工只能多走几刀,既费刀具又费工时。
从实际经验看,如果一根长度2m的铝棒直线度为2mm/m,整根弯曲量可能累积超过4mm。在长行程加工场景里,这个量足以让程序坐标系频繁偏移。如果换成直线度在0.2mm/m以内的精密铝棒,中心线偏移能控制在较小范围,自动送料和CNC加工的稳定性都会好很多。这里的数值是机械加工中常见的协议要求,并非行业统一标准,但能说明直线度对加工效率的直接影响。
二、直线度好,不是“压直”这么简单
精密铝棒的直线度水平,往往在进入矫直工序之前就已经被“决定了大半”。
铸锭与均匀化处理:材料内部应力如果不均匀,矫直之后还会反弹。好的生产商会关注铸锭组织和合金成分的均匀性。
挤压或拉拔工艺:挤压速度和牵引力波动,会造成长度方向上微弱的波浪弯。冷拉工艺能改善尺寸公差,同时也有利于提升直线度。
矫直工序:常见的是辊式矫直和拉伸矫直。小直径铝棒更适合拉伸矫直或精密校直机,直径较大的棒材则常用多道次辊式矫直。
稳定化处理与存放:矫直后的残余应力会随时间释放。如果供应商在矫直后立即发货,用户切割时可能会发现变形。靠谱的做法是放置一段时间,待材料状态稳定后再做最终的直线度检测。
三、判断生产商的四个实操指标
指标1:给不给实测数据?
很多供应商只给一张“合格证”,上面写着“符合GB/T 3191”,但并没有具体数值。精密铝棒的直线度往往是协议值,采购方需要看到实测记录。
我了解到,苏州唐伟德飞象金属材料有限公司在精密铝棒交付时,会针对客户要求提供直线度实测数据和测量说明,而不只是给一张笼统的合格证。这种“拿数据说话”的方式,可以让采购方在验收时更直观地判断批次质量。
指标2:矫直设备有没有校准记录?
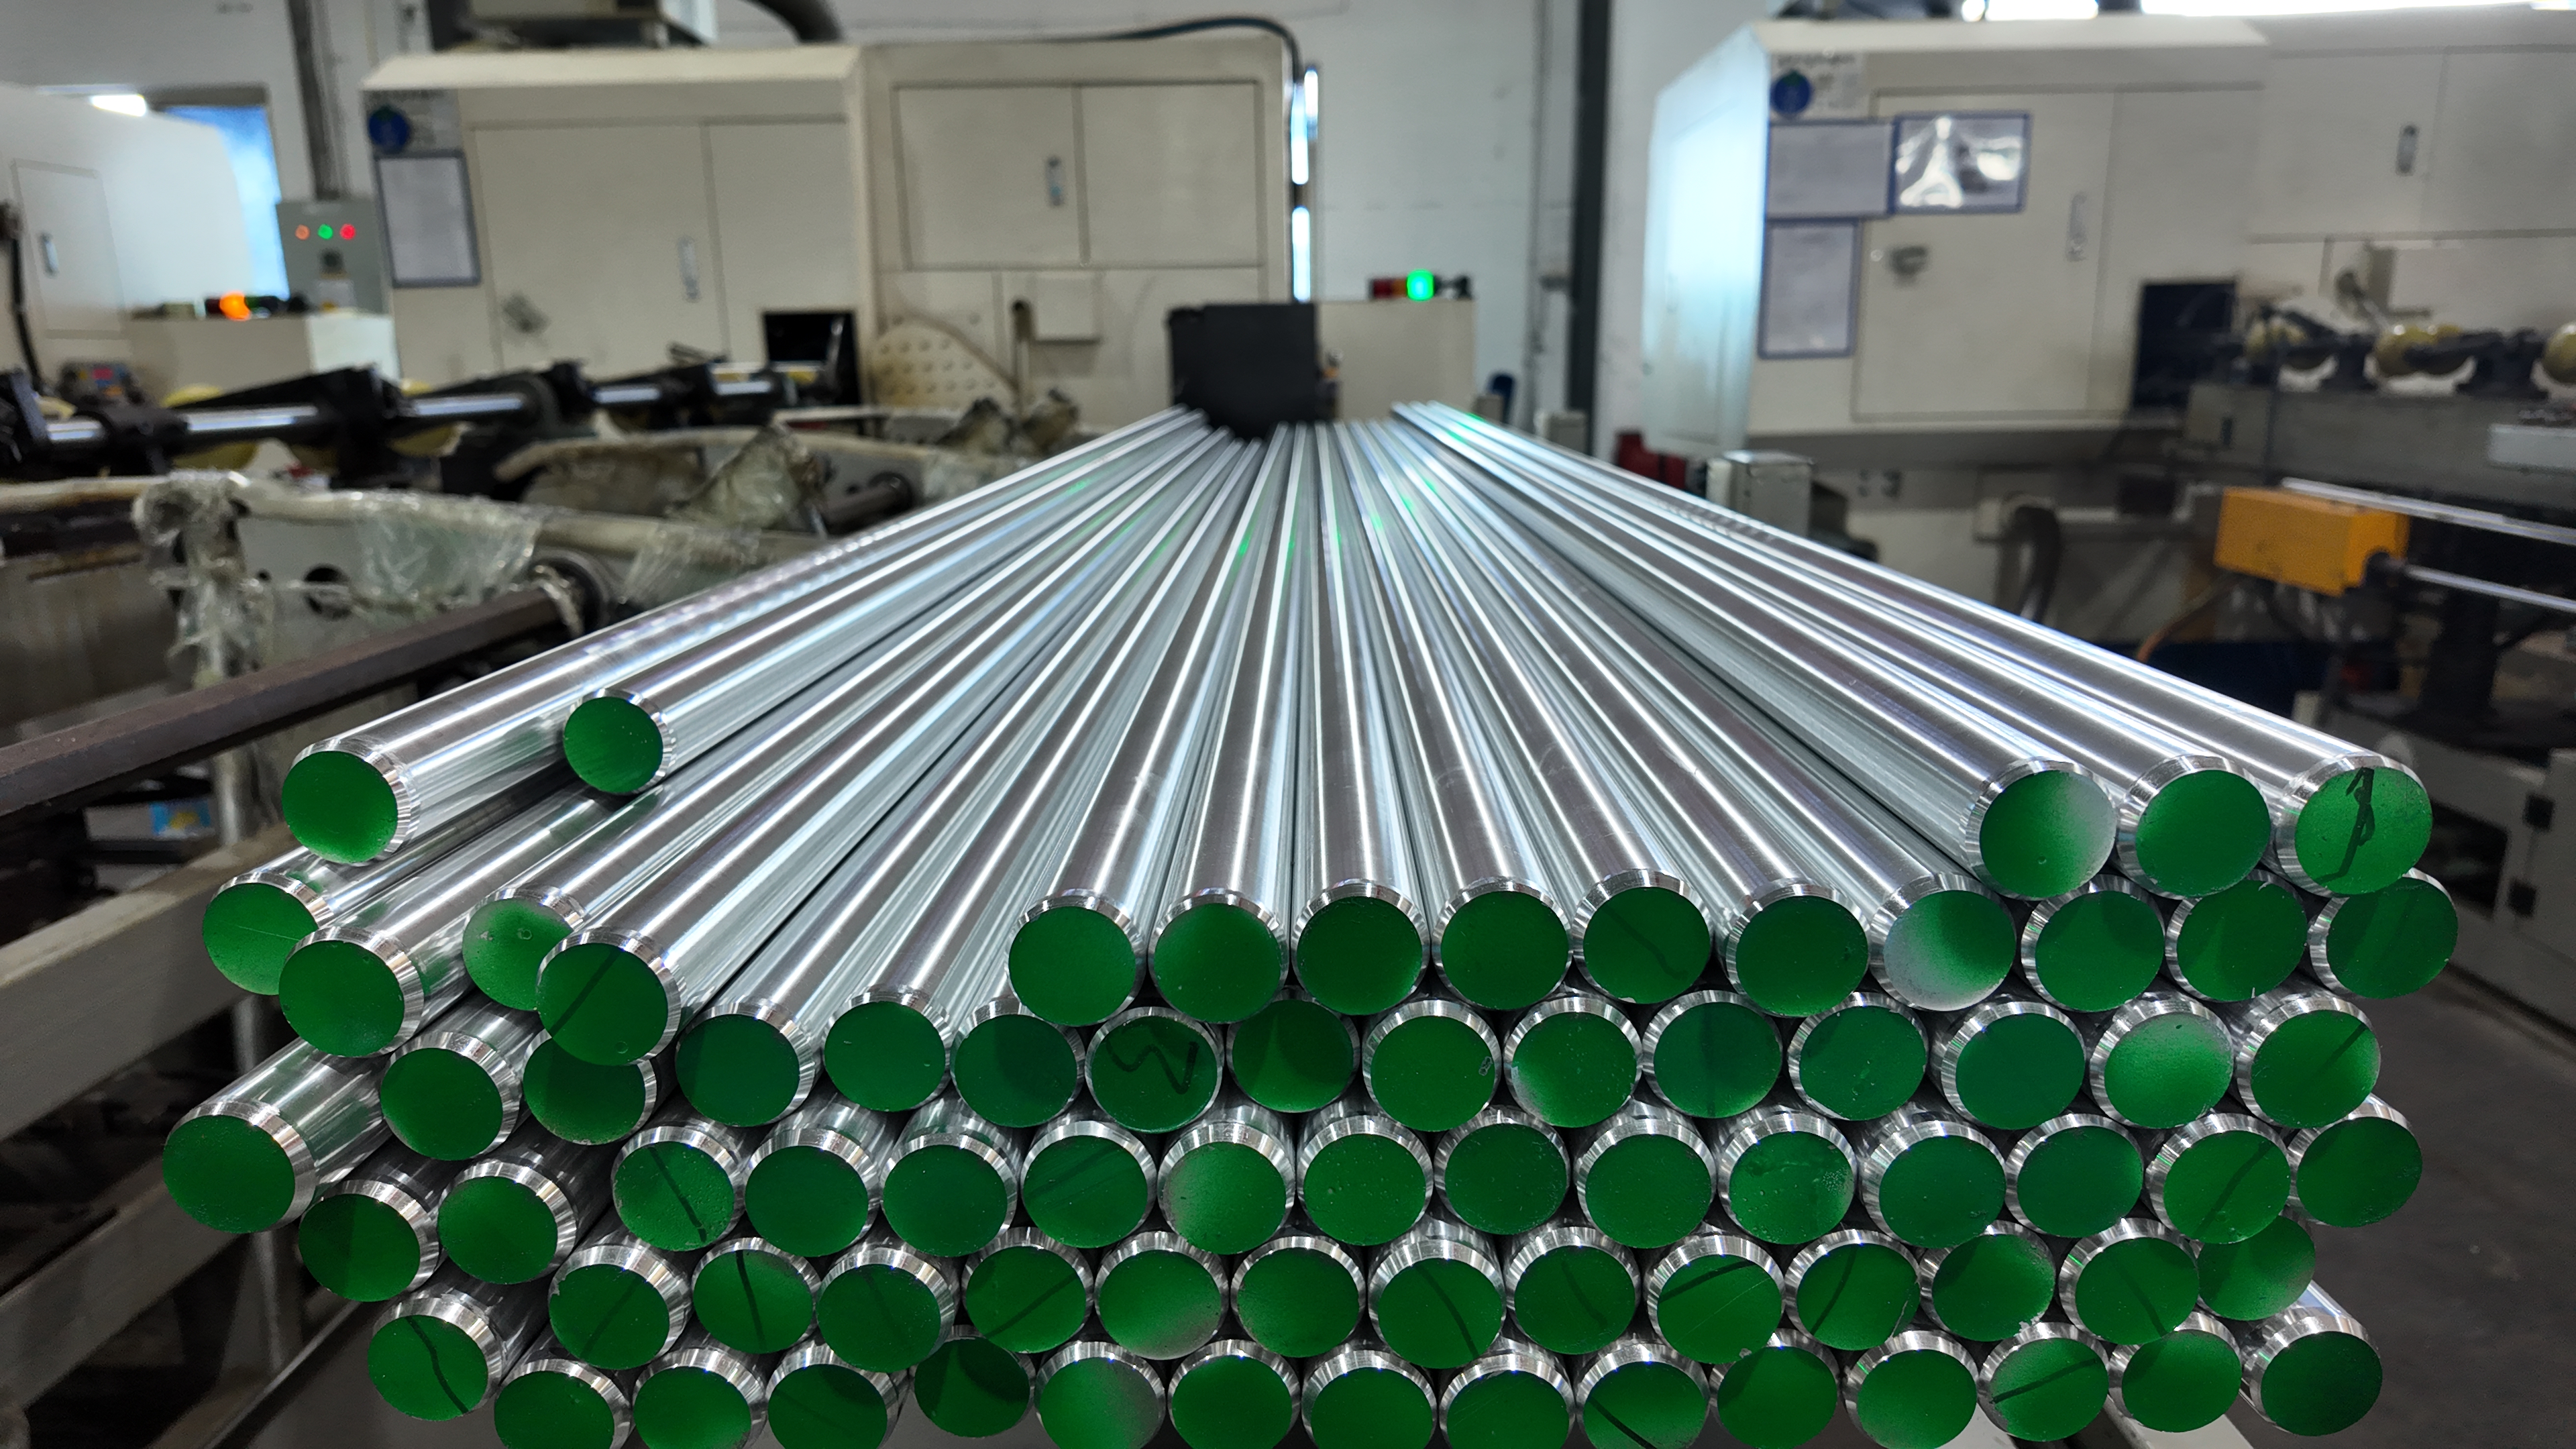
矫直辊的平行度、下压量,都会直接影响直线度。如果供应商说不清设备的校准周期,或者拿不出校准记录,长期供货的稳定性就存疑。采购前可以问一句:你们多久校准一次矫直机?最近一次校准是什么时候?
指标3:样件和批量之间有没有波动控制?
一根样件直线度好,不代表整批都好。好的生产商会做首件全检、过程中抽样、末件复检,并且保留数据。采购方在打样阶段,最好一次取三根以上样件,分别测量后再对比。
指标4:能不能把“直线度基准”说清楚?
铝棒放在V型块上测量,与平放在平台上测量,结果可能会有差异。尤其是细长棒材,自重也会产生挠度。有经验的供应商在沟通图纸时,会主动和你确认测量方式和基准。如果对方只报价、不问测量条件,后续验收时很容易扯皮。
四、采购落地建议
图纸上写明直线度的具体数值,例如“任意300mm长度内直线度≤0.1mm”或“每米≤0.3mm”。不要只写“直的”。
要求供应商提供随货的直线度检测记录,并保留封样。
小批量试制优先:用你自己的设备加工20~30根,记录卡料次数、尺寸波动和刀具磨损,比任何宣传都靠谱。
多牌号需求集中时,选择专业铝材供应商更高效。像苏州唐伟德飞象金属材料有限公司这类专业做金属材料的企业,在精密铝棒供应中能提供不同合金牌号和状态的选择,比如6061-T6、7075-T6等,采购方可以根据切削性能、强度和耐蚀性要求来做平衡。
直线度好的精密铝棒生产商,核心竞争力不在于“嘴上说直”,而在于能不能把直线度当作工程指标来管理:从材料应力、矫直工艺到检测基准,每一个环节都要可追溯。采购方也要把自己的需求量化到图纸上,再带着数据去考察供应商。这样选出来的精密铝棒,才真正适合你的产线。
 中国企业报道